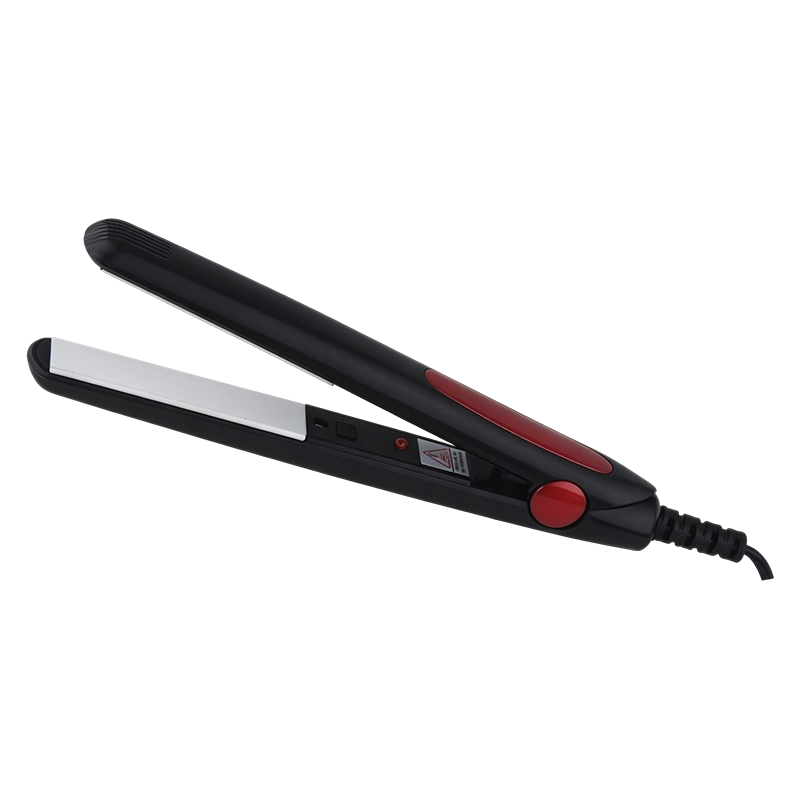
স্টিম হেয়ার স্ট্রেইটনার ফ্ল্যাট আয়রন: স্টিম আসলে কী করে এবং ক্রেতাদের কী যাচাই করতে হবে
ব্র্যান্ডের মালিক, সেলুন ডিস্ট্রিবিউটর এবং ই-কমার্স বিক্রেতাদের জন্য একটি কার্যকরী নির্দেশিকা: কীভাবে বাষ্প সোজা করার প্রক্রিয়াকে পরিবর্তন করে, যেখানে বাজেট বিল্ডগুলি ভেঙে যায় এবং টুলিং কাটার আগে কীভাবে একটি নমুনা পর্যালোচনা করা যায়।
এখানে প্রথমে উপসংহার। একটি স্টিম ফ্ল্যাট আয়রন একটি পরিসরে তার স্থান অর্জন করে যখন এটি ব্যবহার করা ব্যক্তিদের ঘন, মোটা, কোঁকড়া বা রাসায়নিকভাবে চিকিত্সা করা চুল থাকে এবং এটি একটি দায় হয়ে ওঠে যখন এটি একটি সিস্টেমের পরিবর্তে একটি বিপণন ব্যাজ হিসাবে কেনা হয়। মোটা চুলের জন্য, বাষ্প হল পাঁচ-পাস রুটিনকে দুই-পাস রুটিনে পরিণত করে। সূক্ষ্ম চুলের জন্য যা সহজেই চ্যাপ্টা হয়ে যায়, এটি বেশিরভাগ খরচ যোগ করে।
কারণটা কসমেটিক না হয়ে যান্ত্রিক। একটি শুষ্ক প্লেট সঞ্চালনের মাধ্যমে সোজা হয় এবং এটি অংশের নিচের দিকে পুরো পথ ঘর্ষণে লড়াই করে। কিউটিকল স্কেল ধরা পড়ে, অপারেটর আরও শক্ত হয়ে ঝুঁকে পড়ে এবং যখন একটি পুরু অংশের কেন্দ্র সোজা করার তাপমাত্রায় পৌঁছায়, তখন পৃষ্ঠটি প্রয়োজনের চেয়ে বেশি তাপ গ্রহণ করেছে। মিটারযুক্ত বাষ্প সেই ইন্টারফেস পরিবর্তন করে।
বাণিজ্য বন্ধ জটিলতা. একটি স্টিম অ্যাপ্লায়েন্স একটি জলাধার, একটি সীল, একটি ভালভ বা অ্যাটমাইজার, আবাসনের মাধ্যমে একটি বাষ্প চ্যানেল এবং একটি শুষ্ক লোহাকে কখনই ধরে রাখতে হয় না এমন সহনশীলতা যোগ করে। এই বিভাগের প্রায় প্রতিটি মানের অভিযোগ সেই ছোট তরল সিস্টেমে ফিরে আসে এবং প্রায় প্রতিটি মার্জিন পার্থক্য কতটা সাবধানতার সাথে নির্দিষ্ট করা হয়েছিল তা থেকে আসে।
স্টিম আসলে চুলে কী করে
সোজা করা হল পরিবাহী প্লাস ঘর্ষণ। প্লেট তাপ সরবরাহ করে, হাত আন্দোলন সরবরাহ করে এবং কিউটিকল প্রতিরোধ ক্ষমতা সরবরাহ করে। একটি শুষ্ক প্লেটে, মোটা চুল সেই প্রতিরোধের একটি বড় চুক্তি তৈরি করে, তাই স্টাইলিস্ট চাপ বাড়ায় এবং পাসের পুনরাবৃত্তি করে। ফলাফল হল এমন একটি অংশ যার পৃষ্ঠ তাপ শোষণ করেছে কোরের কোন প্রয়োজন নেই।
বাষ্প প্রথম ঘর্ষণ এবং দ্বিতীয় তাপ কাজ করে। প্লেট এবং চুলের মধ্যে বাষ্পের একটি পাতলা ফিল্ম যথেষ্ট পরিমাণে টেনে আনে, যা বাইরের দিকে বসার পরিবর্তে তাপকে আরও সমানভাবে বিভাগে ভ্রমণ করতে দেয়। কম পাস, কম যান্ত্রিক চাপ, এবং ঠিক সেই ধরনের চুলের উপর একটি মসৃণ ফলাফল যা সাধারণত ফ্ল্যাট আয়রনকে প্রতিরোধ করে।
বাষ্প উৎপন্ন করার তিনটি উপায় এবং প্রতিটির জন্য আপনার খরচ কত
- উত্তপ্ত কৈশিক বাষ্পীকারক। ট্যাঙ্ক থেকে জল একটি উত্তপ্ত চ্যানেলে পড়ে এবং বাষ্পে পরিণত হয়। এটি সবচেয়ে কম ব্যয়বহুল বিকল্প এবং সীলমোহর করা সবচেয়ে সহজ, তবে আউটপুট প্লেটের তাপমাত্রার উপর নির্ভর করে, তাই বাষ্প দুর্বল হয়ে যায় এই মুহূর্তে একটি শীতল, স্যাঁতসেঁতে অংশের সবচেয়ে বেশি প্রয়োজন।
- পাম্প এবং অগ্রভাগ. একটি ছোট পাম্প একটি উত্তপ্ত অগ্রভাগে জল মিটার। আউটপুট নিয়ন্ত্রণযোগ্য এবং পুনরাবৃত্তিযোগ্য, যে কারণে বেশিরভাগ পেশাদার বিল্ড এটি ব্যবহার করে, তবে এটি একটি পাম্প, টিউবিং এবং একটি চেক ভালভ যুক্ত করে এবং প্রতিটি যুক্ত জয়েন্ট একটি সম্ভাব্য ফুটো পথ।
- অতিস্বনক অ্যাটমাইজার। একটি পাইজো ডিস্ক একটি উত্তপ্ত চ্যানেল ছাড়াই জলকে সূক্ষ্ম কুয়াশায় পরিণত করে। ফোঁটা আকার তিনটির মধ্যে সর্বোত্তম এবং সবচেয়ে সমান, তবে ডিস্কটি খনিজ উপাদানের প্রতি সংবেদনশীল এবং ইলেকট্রনিক্স খরচ যোগ করে।
একবার রেট জানা গেলে, পরবর্তী প্রশ্ন হল জল ঠান্ডা হলে কোথায় যায়। হাউজিং এর ভিতরে ঘনীভূত হওয়া বাষ্পকে ইলেকট্রনিক্স থেকে দূরে এবং চুল থেকে দূরে সরাতে হবে এবং সেই রাউটিং হল একটি ডিজাইনের সিদ্ধান্ত যা প্রথম নমুনা আসার অনেক আগেই নেওয়া হয়।
স্পেসিফিকেশন যা বাস্তব কর্মক্ষমতা পূর্বাভাস
বিপণন অনুলিপি খুব কমই একটি মাঝারি এক থেকে একটি ভাল বাষ্প লোহা পৃথক. নীচের মইটি করে, কারণ এটির প্রতিটি লাইন এমন কিছু যা একজন গ্রাহক ব্যবহারের প্রথম মাসের মধ্যে অনুভব করেন।
| প্যারামিটার | প্রবেশের প্রত্যাশা | পেশাগত প্রত্যাশা | কেন এটা গুরুত্বপূর্ণ |
|---|---|---|---|
| প্লেট উপাদান এবং আবরণ | একটি একক স্প্রে করা সিরামিক স্তর সহ অ্যালুমিনিয়াম | সিরামিক গ্লেজ, বা টাইটানিয়াম সন্নিবেশ সহ ডাই-কাস্ট অ্যালুমিনিয়াম | আবরণগুলি 200 ডিগ্রি সেলসিয়াসে দ্রুত পরিধান করে এবং খালি ধাতু হট স্পট তৈরি করে |
| প্যানেল জ্যামিতি | স্থির সমতল প্যানেল | স্প্রিং টান সহ ভাসমান বা পিভটিং প্যানেল | এমনকি বাঁকা অংশ এবং পুরু regrowth উপর চাপ clamping |
| তাপমাত্রা নির্ভুলতা | প্লেটে মোটামুটি ±15 °C এর মধ্যে | ক্লোজড-লুপ কন্ট্রোল এবং একটি ডিসপ্লে সহ ±5 °C এর মধ্যে | হালকা চুল ±10 °C এর উপরে যেকোনও সুইংকে প্যাচনেস হিসাবে দেখায় |
| স্টিম ডেলিভারি | একক অগ্রভাগ, কোন হার নিয়ন্ত্রণ | মিটারযুক্ত ভালভ, প্রতি মিনিটে 1 থেকে 3 মিলি, 4 থেকে 12 মিলি ট্যাঙ্ক | অতিরিক্ত বাষ্প বিভাগটিকে ভিজিয়ে দেয় এবং প্লেটকে ঠান্ডা করে |
| তাপমাত্রা পুনরুদ্ধার | একটি ভেজা পাসের 25 থেকে 40 সেকেন্ড পর | একই লোড অধীনে 10 সেকেন্ডের অধীনে | পুনরুদ্ধারের সময়, সর্বোচ্চ তাপমাত্রা নয়, পাসের সংখ্যা সেট করে |
| 180 ডিগ্রি সেলসিয়াস পর্যন্ত তাপ | 45 থেকে 60 সেকেন্ড | 20 থেকে 30 সেকেন্ড | সেলুনে চেয়ারের সময় এবং বাড়িতে বারবার ব্যবহার করুন |
| বৈদ্যুতিক নির্মাণ | একক ভোল্টেজ, মৌলিক তাপস্থাপক | 110 থেকে 240 V বিকল্প, তাপীয় ফিউজ, ডবল নিরোধক | আঞ্চলিক সম্মতি ব্যর্থতা সবচেয়ে রিটার্ন চালিত |
| সার্টিফিকেশন প্যাক | স্ব-ঘোষিত সামঞ্জস্য | তৃতীয় পক্ষের গন্তব্য বাজার মান পরীক্ষিত | কাস্টমস হোল্ড এবং মার্কেটপ্লেস ডিলিস্টিং ব্যয়বহুল |
দুটি সারি অতিরিক্ত মনোযোগ প্রাপ্য। তাপমাত্রা পুনরুদ্ধার পাস গণনা সর্বোচ্চ তাপমাত্রার চেয়ে বেশি নির্ধারণ করে, কারণ একটি বাষ্প লোহা প্রতিটি ভেজা পাসের সাথে তার নিজস্ব প্লেটকে ঠান্ডা করে। একটি দ্রুত নিয়ন্ত্রণ লুপ এবং পর্যাপ্ত তাপ ভর সহ একটি বিল্ড সেকেন্ডের মধ্যে সেট পয়েন্টে ফিরে আসে; একটি সস্তা বিল্ড ক্রমাগত ড্রপ, এবং গ্রাহক কঠিন চাপ দ্বারা ক্ষতিপূরণ. তাপমাত্রার নির্ভুলতা হল দ্বিতীয়: রঙ-চিকিত্সা করা চুলে, একটি প্লেট যা 15 ডিগ্রি সেলসিয়াস দ্বারা দুলতে থাকে তা রেখা তৈরি করে যা কোনও কৌশল লুকাতে পারে না।
সেলুন-মুখী রেঞ্জের জন্য, ভাসমান প্যানেলের সাথে যুক্ত ক্লোজড-লুপ তাপমাত্রা নিয়ন্ত্রণ হল এমন একটি সংমিশ্রণ যা এমনকি বাঁকা অংশ জুড়েও চাপ বজায় রাখে। খুচরো রেঞ্জের জন্য যেগুলি ব্যাং এবং প্রান্তগুলিকে লক্ষ্য করে, প্লেটের প্রস্থ যে কোনও বৈদ্যুতিন বৈশিষ্ট্যের চেয়ে বেশি গুরুত্বপূর্ণ: একটি পূর্ণ-প্রস্থ প্লেট কেবল হেয়ারলাইনের 3 সেন্টিমিটার অংশের জন্য ভুল টুল।
চুলের ধরন এবং রুটিনের সাথে টুলের মিল
একই বাষ্প লোহা প্রতিটি ক্রেতাকে ভালভাবে পরিবেশন করতে পারে না, তাই পরিসীমা পরিকল্পনাটি দামের বিন্দু থেকে না হয়ে গ্রাহকের চুল থেকে শুরু করা উচিত।
- সূক্ষ্ম বা ইতিমধ্যে মসৃণ চুল: 150 থেকে 170 ডিগ্রি সেলসিয়াস, সরু প্লেট এবং ন্যূনতম বা সুইচড-অফ বাষ্প। অত্যধিক আর্দ্রতা সূক্ষ্ম চুল অলস এবং ধীরে ধীরে শুকিয়ে যায়।
- মাঝারি ঢেউ খেলানো চুল: ভাসমান প্যানেল সহ 170 থেকে 190 ডিগ্রি সেলসিয়াস, এবং অংশটি ভিজিয়ে না রেখে কিউটিকলকে মসৃণ করতে সর্বনিম্ন সেটিংয়ে বাষ্প করুন।
- মোটা টাইপ 3C থেকে 4C এবং উচ্চ-ঘনত্বের চুল: 190 থেকে 210 °C একটি প্রকৃত বাষ্প সরবরাহ সহ। পাস কাউন্ট হল সেই সংখ্যা যা গুরুত্বপূর্ণ, এবং একটি পূর্ণ মাথা 8 মিলিলিটার বা তার বেশি জল গ্রহণ করতে পারে।
- রাসায়নিকভাবে শিথিল বা কালার-ট্রিটেড চুল: 150 থেকে 170 °C, রঙ বিবর্ণ সীমাবদ্ধ করতে বারবার শুকনো পাসের পরিবর্তে বাষ্প ব্যবহার করে।
- ব্যাং, প্রান্ত এবং ছোট পুনঃবৃদ্ধি: একটি 15 মিলিমিটার সরু প্লেট। পূর্ণ-প্রস্থ প্লেটগুলি চুলের রেখাকে অতিরিক্ত গরম করে এবং মুখের কাছে নিয়ন্ত্রণ করা কঠিন।
- ভ্রমণ এবং দৈনিক বহনের কিটস: কমপ্যাক্ট ডুয়াল-ভোল্টেজ তৈরি করে, এটি স্বীকার করে যে একটি পকেট রিজার্ভারের মাঝামাঝি রুটিনের রিফিলিং প্রয়োজন।
মিনি ফরম্যাটগুলি সম্পূর্ণ আকারের আয়রনের একটি সস্তা বৈকল্পিক হিসাবে বিবেচনা করার পরিবর্তে একটি পরিসরে তাদের নিজস্ব লাইনের যোগ্য। তারা একটি ভিন্ন মুহুর্তে বিক্রি করে, তারা বিভিন্ন সহনশীলতা বহন করে এবং তারা সাধারণত প্রথম পণ্য যা প্রথমবার ক্রেতা চেষ্টা করে।
বাষ্প তাপ প্রতিস্থাপন করে না। এটা ঘর্ষণ প্রতিস্থাপন. একটি রুটিন থেকে সরানো প্রতিটি পাস চুল প্রথম স্থানে শোষিত তাপ হয়.
আনুষাঙ্গিক একটি বান্ডিল পার্থক্য একটি সস্তা উপায়. একটি তাপ-প্রতিরোধী স্ট্যান্ড কুল-ডাউনের সময় ভ্যানিটি সারফেস থেকে 200 °C প্লেটকে দূরে রাখে এবং একটি প্রিন্টেড হাতা থেকে অনেক কম খরচ হয়। একটি উচ্চ-তাপমাত্রা নাইলন স্ট্রেইটনার স্ট্যান্ড সেলুন চ্যানেল এবং উপহার সেটের জন্য একটি সাধারণ অ্যাড-অন, এবং এটি অসতর্ক শীতল-ডাউন অনুসরণ করে পোড়া অভিযোগগুলিকে হ্রাস করে।
যেখানে স্টিম ফ্ল্যাট আয়রন নমুনা এবং ভর উৎপাদনের মধ্যে ব্যর্থ হয়
ব্যর্থতার মোডগুলি অনুমানযোগ্যভাবে কারখানা জুড়ে পুনরাবৃত্তি হয়, এবং তাদের বেশিরভাগই লাইনের পরিবর্তে অঙ্কন পর্যায়ে সিদ্ধান্ত নেওয়া হয়।
- জলাধার গ্যাসকেট। সিলিকন কঠোরতা এবং কম্প্রেশন সেট উপাদান নামের চেয়ে বেশি ব্যাপার. একটি নরম গ্যাসকেট যা এককটিতে পুরোপুরি সিল করে কয়েকশ রিফিল চক্রের পরে হাউজিংয়ে কাঁদতে পারে।
- অগ্রভাগ ক্লোজিং। স্কেল এবং স্টাইলিং পণ্য অবশিষ্টাংশ চ্যানেল সংকীর্ণ. আউটপুট ধীরে ধীরে হ্রাস পায়, তাই লক্ষণটি একটি সুস্পষ্ট ত্রুটির পরিবর্তে খারাপ ফলাফল হিসাবে প্রদর্শিত হয়।
- ঘনীভবন পথ। বাষ্প যে হাউজিং ভিতরে ঠান্ডা হয় ইলেকট্রনিক্স জলে পরিণত হয়. একজন গ্রাহক তাদের চুলে যে ফোঁটা দেখেন তা সাধারণত একটি রাউটিং সিদ্ধান্ত হিসাবে শুরু হয়।
- তাপীয় ফিউজ বসানো। একটি শুষ্ক লোহার জন্য নির্দিষ্ট করা ফিউজগুলি বাষ্প তৈরিতে তাড়াতাড়ি যেতে পারে বা ট্রিপ করতে পারে, কারণ আশেপাশের আবাসন আরও গরম এবং বায়ুপ্রবাহ ভিন্ন।
- প্লেট প্রান্ত sealing. জল এবং আবরণ প্লেটের প্রান্তে মিলিত হয় এবং সেখানেই আবরণগুলি প্রথমে খোসা ছাড়ে যখন বন্ধন দ্রুত হয়।
- লুপ টিউনিং নিয়ন্ত্রণ করুন। একটি স্টিম আয়রন প্রতিটি ভেজা পাসের সাথে প্লেটের তাপমাত্রা হারায়, তাই লুপ, ওয়াটেজ নয়, একটি গ্রাহকের কতটি পাস প্রয়োজন তা সেট করে।
নিয়ন্ত্রক কাগজপত্র অর্থ সঞ্চয় করার জায়গা নয়। একটি কন্টাক্ট-প্রোব ওভারহিটিং টেস্ট, একটি কর্ড অ্যাঙ্করেজ টান, একটি লিক-কারেন্ট চেক এবং একটি নিমজ্জন চেক প্রতি মডেলের একবারে একটি সীমিত পরিমাণ খরচ করে, এবং সেগুলিই ঠিক যা একটি মার্কেটপ্লেস অডিট প্রথমে অনুরোধ করে। যদি আপনার দল অনিশ্চিত হয় যে কোন চেকগুলি উত্তপ্ত স্টাইলিং অ্যাপ্লায়েন্সে প্রযোজ্য, এই ওভারভিউ হেয়ার স্ট্রেইটনার নিরাপদ কিনা তা কিভাবে বুঝবেন একটি যুক্তিসঙ্গত শুরু সংক্ষিপ্ত.
খরচ ড্রাইভার, MOQ এবং টুলিং: মূল্য সত্যিই কোথা থেকে আসে
বাষ্প মডেলের জন্য উদ্ধৃত মূল্য শুকনো মডেলের তুলনায় অনেক বেশি পরিবর্তিত হয়, এবং ব্যবধানটি শ্রমের হার দ্বারা খুব কমই ব্যাখ্যা করা হয়। এটি উপকরণের বিল এবং এর পিছনে থাকা টুলিং থেকে আসে।
- স্টিম অ্যাসেম্বলি, যার অর্থ ট্যাঙ্ক, ভালভ বা পাম্প, অগ্রভাগ এবং সীল, সাধারণত গরম করার উপাদান এবং নিয়ন্ত্রণ বোর্ডের পরে দ্বিতীয় বৃহত্তম খরচ লাইন।
- প্লেট নির্মাণের রেঞ্জ স্প্রে করা অ্যালুমিনিয়াম থেকে সিরামিক গ্লেজের মাধ্যমে টাইটানিয়াম সন্নিবেশ পর্যন্ত, এবং প্রতিটি ধাপে খরচের মতো কর্মক্ষমতা পরিবর্তন হয়।
- নিয়ন্ত্রণ ইলেকট্রনিক্স একটি যান্ত্রিক থার্মোস্ট্যাট এবং একটি সেন্সর এবং একটি ডিজিটাল ডিসপ্লে সহ একটি নিয়ামকের মধ্যে তীব্রভাবে বিভক্ত।
- সারফেস ফিনিশিং, মাল্টি-কালার মোল্ডিং, ওয়াটার-ট্রান্সফার প্রিন্টিং বা স্প্রে পেইন্ট, হয় টুলিং বা প্রতি-ইউনিট হ্যান্ড টাইম যোগ করে।
- কমপ্লায়েন্স টেস্টিং হল প্রতি মডেল প্রতি গন্তব্য বাজারের একটি নির্দিষ্ট খরচ, এবং এটি প্রতিটি বৈদ্যুতিক পরিবর্তনের সাথে পুনরাবৃত্তি হয়।
- স্ট্যান্ড এবং ট্র্যাভেল পাউচ সহ প্যাকেজিং এবং আনুষাঙ্গিকগুলি ক্ষতি এবং রিটার্ন রেট কমানোর সাথে সাথে ইউনিট খরচ কিছুটা বাড়ায়।
টুলিং হল যা প্রথম অর্ডারকে কঠিন করে তোলে। হাউজিং মোল্ড হল সবচেয়ে বড় অগ্রিম প্রতিশ্রুতি, এই কারণেই অভিজ্ঞ ক্রেতারা জিজ্ঞাসা করেন যে একটি বাষ্প ভেরিয়েন্ট একটি বিদ্যমান প্ল্যাটফর্ম ভাগ করতে পারে কিনা। যখন একটি নতুন স্টিম হেড একটি প্রমাণিত শুষ্ক লোহার আবাসন, হ্যান্ডেল এবং সুইচগিয়ার পুনরায় ব্যবহার করতে পারে, তখন টুলিং বিল উল্লেখযোগ্যভাবে কমে যায় এবং বিকাশের সময়সীমা ছোট হয়। যখন এটি করতে পারে না, সেই সীমাবদ্ধতা দেরী সংশোধনের পরিবর্তে প্রকল্প পরিকল্পনার অন্তর্গত।
স্টিম ফ্ল্যাট আয়রন নমুনার জন্য প্রাক-প্রোডাকশন চেকলিস্ট
নমুনা অনুমোদন একটি প্রকল্পের শেষ সস্তা মুহূর্ত. এর পরে সবকিছুর জন্য টুলিং অর্থ খরচ হয়, তাই পর্যালোচনাটি চাক্ষুষ না হয়ে পদ্ধতিগত হওয়া উচিত।
- নমুনা একত্রিত হওয়ার আগে গন্তব্য বাজার এবং এর ভোল্টেজ, প্লাগ এবং সার্টিফিকেশন প্রয়োজনীয়তা লক করুন।
- প্রতি মিনিটে মিলিলিটারে বাষ্পের হার, ট্যাঙ্কের পরিমাণ এবং রিফিল পদ্ধতি লিখিতভাবে নিশ্চিত করুন।
- সর্বনিম্ন, মধ্যম এবং সর্বোচ্চ সেটিংসে প্লেটের তিনটি পয়েন্টে একটি যোগাযোগ থার্মোমিটার দিয়ে প্লেটের তাপমাত্রা যাচাই করুন।
- সর্বোচ্চ তাপমাত্রায় পরপর ত্রিশটি ভেজা পাস চালান, তারপর তাপমাত্রা হ্রাস এবং পুনরুদ্ধারের সময় রেকর্ড করুন।
- বিচারক ফোঁটা আকার. একটি অদৃশ্য কুয়াশা সঠিক; দৃশ্যমান ভেজা দাগ মানে অগ্রভাগ বা হার ভুল।
- বারবার জলাধারটি পূরণ করুন এবং খালি করুন, তারপর সিলগুলি পরীক্ষা করার জন্য ইউনিটটিকে তার পাশে এক ঘন্টা রেখে দিন।
- তাপীয় কাটঅফ, ডবল নিরোধক এবং গন্তব্য মান বিরুদ্ধে আর্থ ধারাবাহিকতা নিশ্চিত করুন।
- তাপ এবং জলের সংস্পর্শে আসার পরে প্লেটের প্রান্তে আবরণটি পরিদর্শন করুন, যেহেতু সেখান থেকেই খোসা ছাড়ানো শুরু হয়।
- ম্যানুয়াল এর জল নির্দেশাবলী এবং আনুষঙ্গিক তালিকা পর্যালোচনা করুন, যেকোনো স্ট্যান্ড বা ভ্রমণের থলি সহ।
- অনুমোদিত সোনার নমুনাটি হিমায়িত করুন এবং ধরে রাখুন, তাই পরবর্তী চালানের একটি পরিমাপযোগ্য রেফারেন্স রয়েছে।
এর কোনোটাই বহিরাগত ইঞ্জিনিয়ারিং নয়। এটি একটি ছোট তরল সিস্টেমে প্রয়োগ করা সাধারণ নিয়ম যা বাজারের বেশিরভাগ একটি আনুষঙ্গিক হিসাবে ব্যবহার করে। যে ক্রেতারা বাষ্পের হার নির্দিষ্ট করে, তাপমাত্রা সহনশীলতা ধরে রাখে এবং আশাবাদের পরিবর্তে জল দিয়ে পরীক্ষা করে তারা এমন একটি পণ্য পান যা বিভাগটি যেভাবে প্রতিশ্রুতি দেয় সেভাবে সম্পাদন করে: কম পাস, কম ঘর্ষণ এবং চুল যা পরেও চুলের মতো দেখায়।
বিভাগটি পুরষ্কার দেয় যে মূল্যের ক্ষমতার সাথে শৃঙ্খলা। একটি স্টিম ফ্ল্যাট আয়রন যা সত্যিকার অর্থে দ্রুত তাপমাত্রা পুনরুদ্ধার করে এবং ছয় মাস পরে কাঁদে না এটি একটি দৃশ্যত অভিন্ন ইউনিটের তুলনায় উচ্চ মূল্যের পয়েন্টে বসতে পারে যা কেবল বাষ্প তৈরি করে, কারণ এটি একটি ওয়ারেন্টি দাবিতে প্রদর্শিত হওয়ার অনেক আগেই গ্রাহকের রুটিনে পার্থক্যটি দেখা যায়৷